
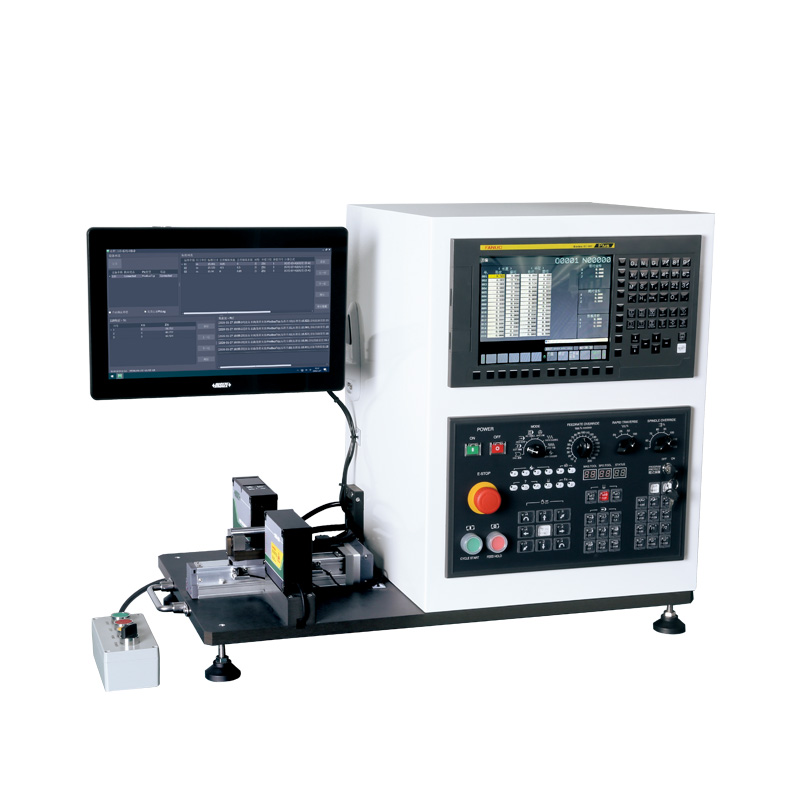
自动刀补系统
型号: ATU-03A-Y
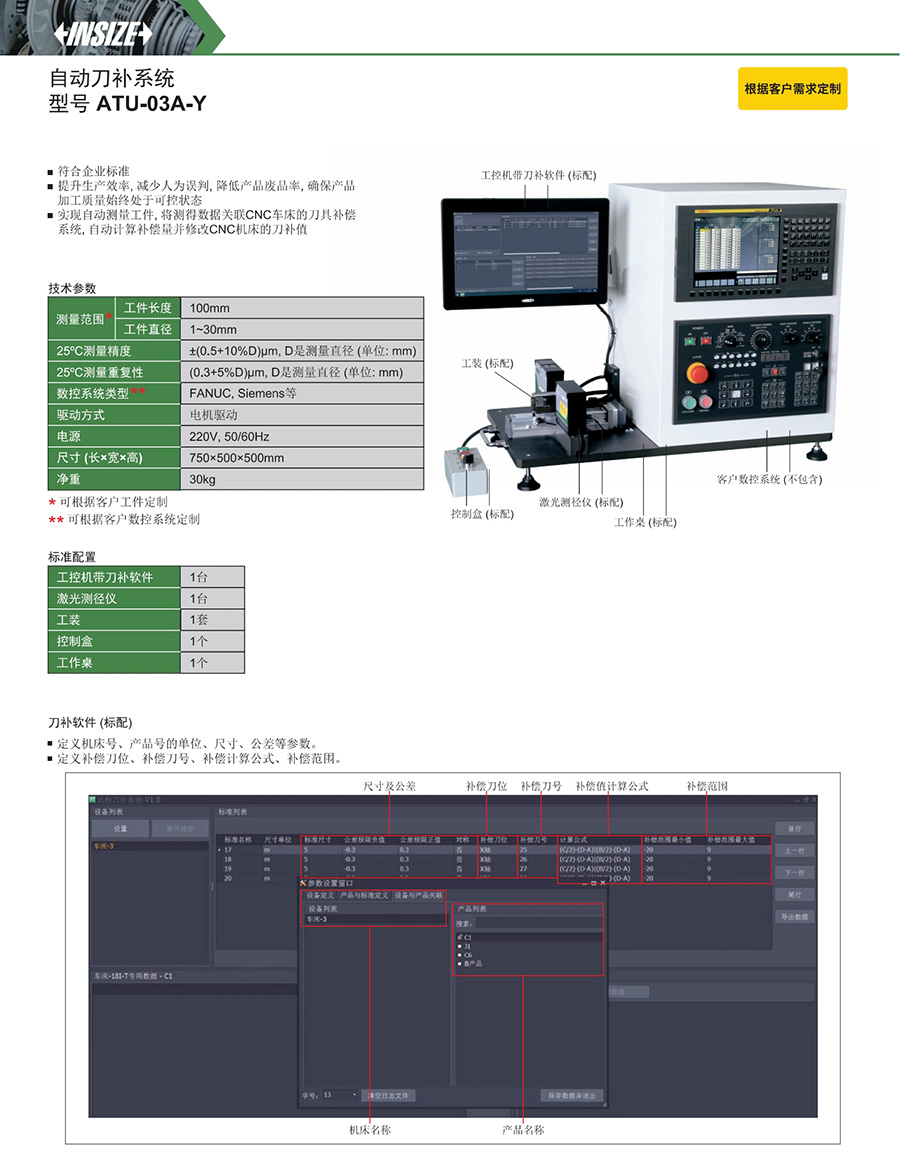
符合企业标准
提升生产效率, 减少人为误判, 降低产品废品率, 确保产品加工质量始终处于可控状态
实现自动测量工件, 将测得数据关联CNC车床的刀具补偿系统, 自动计算补偿量并修改CNC机床的刀补值
| 型号 | 精度 | 数控系统类型 |
|---|---|---|
| ATU-03A-Y | ±(0.5+10%D)µm, D是测量直径(单位: mm) | FANUC, Siemens等 |
-
产品信息
Product Information
产品描述
英示自动化测量解决方案围绕精密机加工场景的质量控制与效率提升展开,覆盖尺寸在线检测、刀具自动补偿、生产数据闭环管理等核心环节,旨在为数控加工企业打造“测量 - 计算 - 补偿 - 生产”的全自动化生产链路。旗下产品矩阵包含自动刀补系统、智能量具柜、全自动影像仪、硬度计等多类精密测量设备,可根据不同加工场景、工件规格与数控系统类型进行柔性定制。
英示ATU-03A-Y 自动刀补系统是英示针对 CNC 加工场景推出的闭环刀补解决方案。该系统通过激光测径仪自动完成工件外径尺寸测量,将实测数据实时关联至 CNC 的刀具补偿系统,自动计算补偿量并直接修改机床刀补参数,无需人工介入测量与手动输值,实现加工过程的尺寸闭环控制。系统支持按客户工件规格与数控系统类型定制适配,符合企业级生产标准,可稳定保障批量加工的尺寸一致性。
产品性能及特点
1、测量精度:(0.3+5% D)μm(D 为被测直径,单位 mm),满足精密加工的公差控制要求;
2、驱动方式:电机驱动,测量动作自动完成;
3、设备外形尺寸:750×500×500mm,结构紧凑,便于产线布局;
4、定制化能力:支持根据客户工件规格定制工装,支持根据客户数控系统定制通讯适配。
产品及技术优势
1、硬件优势
1、全自动闭环刀补:从尺寸测量、补偿计算到刀补值下发全程自动化,无需人工操作
2、参数化配置管理:支持多机床、多产品的尺寸标准与刀补参数独立配置,换产便捷
3、补偿范围管控:可设定补偿值上下限,防止异常补偿导致撞机或尺寸严重超差
4、模块化标准配置:集成激光测径仪、控制盒、工控机、刀补软件、工装、工作桌于一体,交付即可使用
5、柔性定制能力:工件规格、数控系统类型均可按需定制适配,兼容主流系统
2、软件优势
1、智能分级补偿逻辑:测量值在公差带内不触发补偿;超出预警范围才按公式计算补偿,避免频繁补偿干扰
2、补偿公式可自定义:支持 (C/2)-(D-A) 或 (B/2)-(D-A) 等多种公式,适配不同工艺需求
3、自动写入机床:补偿值直接写入机床地址,无需人工干预
4、异常保护机制:补偿范围限定在规定范围内,防止系统误补偿导致加工事故
选择英示1108系列数显卡尺解决方案的核心理由
英示 ATU-03A-Y 自动刀补系统是一款兼顾精度、稳定性与本土化适配能力的车床闭环刀补方案,非常适合希望提升加工自动化水平、降低废品率、减少对熟练技工依赖的机加工企业。
1、闭环价值明确:它将激光测量与刀补自动下发深度整合,直接解决人工测件、手动补刀带来的效率低、易出错、质量不可控三大核心痛点,可显著提升机床稼动率、降低产品报废成本,投资回报路径清晰。
2、定制化与适配性强:支持按工件规格定制工装、按数控系统定制通讯适配,同时软件具备多产品参数管理能力,既适配大批量稳定生产,也能满足多品种换产的柔性需求,适用场景广泛。
3、本土服务优势显著:相较于进口产品的高价格与慢响应,英示提供从方案设计、安装调试到操作培训的全流程本地化服务,售后与备件供应及时;同时相比低端国产设备,其配置完整、软件功能成熟、精度与稳定性更有保障,综合性价比突出,是数控车床实现自动刀补升级的务实之选。
-
产品参数
Product Specifications
核心技术参数
测量范围*
工件长度
100mm
测量范围*
工件直径
1~30mm
25℃测量精度
25℃测量精度
±(0.5+10%D)μm,D是测量直径(单位:mm)
25℃测量重复性
25℃测量重复性
(0.3+5%D)μm,D是测量直径(单位:mm)
数控系统类型**
数控系统类型**
FANUC,Siemens等
*可根据客户工件定制
**可根据客户数控系统定制
标准配置
工控机带刀补软件
1台
激光测径仪
1台
工装
1套
工作桌
1个
可选配置
序号
名称
1
工件定制夹具
2
英示7317测量数据管理分析软件(程序版)
-
应用须知
User Notes
产品使用环境要求
使用环境
1、温度环境:建议工作环境温度保持在 20℃±5℃范围内,避免温度波动过大影响测量精度;避免阳光直射设备。
2、湿度条件:环境相对湿度建议控制在 30%~80%,无凝露;潮湿环境易造成光学部件与电气元件受潮,影响设备寿命与精度。
3、振动与冲击:安装位置应远离冲床、锻压设备等强振源,避免地面振动干扰激光测量精度;设备需放置在稳固的基础或工作桌上。
4、洁净度要求:现场应保持清洁,避免切削液雾气、金属粉尘、油污污染激光测头的光学镜片;建议配备必要的防护与清洁装置。
5、电源条件:需提供稳定的交流供电电源,电压波动不宜过大,建议配备稳压电源与可靠接地,避免电网干扰造成通讯异常或数据错误。
6、空间要求:设备安装需预留足够的操作与维护空间,便于工件取放与日常清洁保养;周边避免堆放杂物遮挡光路。
软件运行环境
本系统运行于工控机环境,建议使用 Windows 系列操作系统(Windows 7 及以上版本),以确保串口通信、以太网通信及第三方驱动的兼容性。
英示与竞品的对比
对比维度
英示品牌
主流国产品牌
高端进口品牌
性价比
配置完整,含测径仪、工控机、软件、工装、工作桌全套交付,价格处于中端区间,定制化成本可控,综合投入产出比高。
价格较低,但多为基础功能款,软件与适配能力较弱;定制化改动成本高且周期不稳定。
价格高昂,通常为国产的 2~3 倍以上,配件与服务收费高,前期投入大。
使用体验
中文界面,参数化配置直观,支持多产品管理;可按需适配国内主流数控系统,上手门槛低;结构紧凑,现场部署方便。
功能相对简单,部分产品软件交互粗糙;系统适配性有限,特殊系统兼容性差。
功能强大、精度稳定性好,但操作界面与逻辑偏国外使用习惯,学习成本较高;国内现场适配响应慢。
服务与支持
在全国多地布局线下服务网点,配件现货供应充足,常规故障维修周期短,服务响应高效;全系列产品实行统一售后标准,提供非营利性维修;产品可上门演示,确认适用性;免费提供计量技术咨询、产品选型方案制定服务;针对采购客户可提供现场使用培训等增值服务,服务体系完善。
区域售后网点覆盖不足,配件库存储备有限,故障维修周期较长;仅提供基础维修服务,无专业测量技术指导服务,批量使用培训需额外收取费用,服务覆盖范围与增值服务能力不足。
国内授权维修点数量少,返厂维修周期长,服务响应效率低;售后收费标准高,技术培训、计量咨询等服务均需收取额外服务费,服务覆盖范围窄,增值服务成本高昂。
-
FAQ
Frequently Asked Questions
FAQ常见问题答疑
Q1:这个系统的核心功能是什么?
A:本系统核心实现三大功能:
①数字化测量与质量数据实时统计分析;
②基于测量结果的自动刀具补偿;
③实时动态 SPC 过程控制。
简单来说,就是 "测 — 算 — 补" 全闭环自动化,测量后自动分析、自动计算刀补并写入机床,无需人工干预。
Q2:自动刀补的工作原理是什么?
A:系统通过数字化量具采集工件实测尺寸,与标准值对比后按预设公式计算补偿量,再通过以太网将补偿值写入机床对应的刀补地址,机床在下一次加工时自动应用新的刀补值,从而实现加工偏差的实时修正。
Q3:补偿值是怎么计算的?公式可以改吗?
A:补偿公式支持自定义。
系统默认提供两种计算方式:(C/2)-(D-A) 或 (B/2)-(D-A),其中 C 为公差带宽度,D 为实测值,A 为标准值,B 为公差上限。
客户可根据自身工艺要求在软件中调整公式逻辑。
Q4:什么情况下会触发补偿?有没有不补偿的区间?
A:系统采用分级补偿逻辑。以公差 40±0.02mm 为例:
1、测量值在 39.98~40.02mm(公差带内)→ 不触发补偿,避免频繁微调
2、测量值在 39.95~39.98mm 或 40.02~40.05mm(预警区间)→ 按公式计算补偿值并写入
3、超出预警区间 → 系统判定为异常,需人工确认
Q5:补偿范围有限制吗?会不会误补偿?
A:有安全保护机制。系统限定补偿范围为 -40~+40μm,超出此范围的补偿值将被拦截,防止因测量异常或数据错误导致系统误补偿,保障加工安全。
Q6:补偿值写入机床哪个地址?
A:补偿值写入机床的刀补地址。具体地址可根据机床配置和工艺需求在软件中进行绑定设置。
Q7:支持哪些数控系统?
A:系统标配支持 FANUC(发那科)和 Mitsubishi(三菱)等主流数控系统。其他品牌系统可根据具体型号和接口情况做定制化适配。
查看完整的
产品规格